




0102030405
Processo de fabricação de trampolins: da bobina de aço ao produto final
2026-07-31
Processo de fabricação de trampolins: da bobina de aço ao produto final
Índice
- Introdução: Por que a produção de trampolins é importante para os compradores
- Seleção de matéria-prima e inspeção de qualidade de entrada
- Etapa 1: Processamento de bobinas de aço – Fundação da estrutura do trampolim
- Etapa 2: Fabricação de tubos de precisão (corte, curvatura, soldagem)
- Etapa 3: Tratamento de superfície anticorrosivo para maior durabilidade em ambientes externos
- Etapa 4: Fabricação dos componentes principais (colchão, molas, rede de segurança, acolchoamento)
- Etapa 5: Teste de pré-montagem e testes de segurança em laboratório
- Etapa 6: Triagem final, embalagem e preparação para envio
- Sistema de controle de qualidade completo na fábrica da Funjump
- Perguntas frequentes: dúvidas sobre fabricação e personalização para parceiros atacadistas
- Conclusão: Como a produção rigorosa garante trampolins seguros e duradouros.
Introdução: Por que a produção de trampolins é importante para os compradores
Todo Cama elástica de quintalO mini trampolim de fitness e o trampolim infantil fechado começam com uma simples bobina de aço. A maioria dos compradores no varejo vê apenas a lona de salto finalizada, mas o processo de fabricação com mais de 12 etapas define sua segurança, capacidade de peso, vida útil ao ar livre e desempenho de salto.
Na Funjump, nossa fábrica integrada de 68.000 m² segue fluxos de trabalho de produção padronizados, alinhados com as normas de segurança ISO9001, BSCI, ASTM, EN71 e GS. Este artigo detalha nossa linha completa de produção de trampolins, desde as bobinas de aço bruto até as caixas de exportação seladas, para ajudar varejistas atacadistas, parceiros OEM de marcas e importadores a entender o que diferencia os trampolins premium das alternativas de baixo custo.
Independentemente de você obter trampolins redondos grandes para uso externocriança pequena de dentro de casa Mini trampolimEm nossos equipamentos, como trampolins ou plataformas de ginástica com alças ajustáveis, todos os componentes passam por rigorosos protocolos idênticos de fabricação e teste antes de saírem de nossas instalações.
Seleção de matéria-prima e inspeção de qualidade de entrada
Antes do início da produção, todas as matérias-primas passam por verificação em laboratório independente para eliminar o estoque defeituoso. Este é o primeiro ponto de controle em nosso sistema de fabricação com zero defeitos.
Principais matérias-primas utilizadas no Funjump
- Bobina de aço laminado a quente Q235B O material base para todas as estruturas, pernas e postes de suporte dos trampolins. Utilizamos exclusivamente bobinas de aço de alta espessura para extrusão de tubos, com espessura de parede variando de 1,2 mm (mini trampolins de ginástica) a 3,0 mm (trampolins de uso externo de 3 a 4,8 metros). Aço eletrogalvanizado fino e barato é totalmente descartado, pois enferruja em 6 a 12 meses em ambientes externos.
- Fio de aço-mola de alto carbono 65Mn Para molas de trampolim, o componente crítico para o impulso. Esta liga suporta mais de 200.000 ciclos de impulso sem deformação permanente, atendendo aos requisitos de teste de fadiga da ASTM.
- Tecido de PP para tapete de salto com estabilizador UV de 260g Tecido de polipropileno de qualidade externa com reforço anti-desfiamento, resistente ao desbotamento por raios UV, chuva e variações de temperatura. Os minitrampolins para uso interno utilizam cordas elásticas silenciosas como alternativa às molas metálicas.
- Rede de segurança em PE de alta densidade e acolchoamento em espuma EPE Rede de proteção de 360° com malha resistente a rasgos; espuma de células fechadas revestida com capas de PVC impermeáveis para acolchoar os postes da estrutura e os espaços entre as molas.
- Matéria-prima para acessórios Anéis em D de alumínio, degraus de escada galvanizados, fivelas de zíper de plástico, tinta em pó para revestimento e caixas de embalagem impressas.
Padrões de Inspeção de Entrada
- Teste de composição química da bobina de aço para confirmar a resistência à tração.
- Pré-teste de corrosão por névoa salina para todas as matérias-primas metálicas.
- Simulação de rasgos em tecido e envelhecimento por raios UV para colchões de salto e redes de segurança.
- Teste de carga de tensão da mola para verificar os limites de carga suportados. Todos os materiais defeituosos são devolvidos imediatamente aos fornecedores para evitar o desperdício de mão de obra na produção.
Etapa 1: Processamento de bobinas de aço – Fundação da estrutura do trampolim
Toda a estrutura de um trampolim é formada a partir de grandes bobinas de aço industrial. Esta etapa transforma o aço laminado plano em tubos sem costura para a fabricação da estrutura.
- Decapagem e laminação a frio As bobinas de aço laminado a quente passam por tanques de decapagem ácida para remover a ferrugem superficial e a carepa. As bobinas limpas seguem para laminadores a frio para refinar a espessura da parede e criar tubos lisos e uniformes. Esta etapa melhora diretamente a aderência para posterior galvanização e pintura eletrostática a pó.
- Extrusão de tubos e galvanização a quente Tiras de aço refinado são laminadas e soldadas para formar tubos redondos sem costura. Cada tubo é imerso em zinco fundido para galvanização a quente completa — nossa principal barreira anticorrosiva. Ao contrário da galvanização eletrolítica barata, a galvanização a quente cria uma camada protetora espessa e aderente que resiste a 3.000 horas de teste de névoa salina.
- Corte de tubos em comprimentos padrão Os tubos galvanizados são cortados a laser em comprimentos precisos que correspondem às especificações de tamanho do trampolim (estruturas redondas de 1,8 m a 4,9 m, estruturas de minitrampolim de 101,6 cm a 139,7 cm). Cada borda cortada é rebarbada para remover fragmentos de metal afiados que possam ferir os usuários ou os componentes do tecido.


Corte a laser de tubos de aço

Estoque de tubos galvanizados acabados
Etapa 2: Fabricação de tubos de precisão (corte, curvatura, soldagem)
Este palco transforma tubos galvanizados retos em arcos curvos, pernas de apoio em forma de U e postes arqueados para redes de segurança — o icônico design de estrutura curva apresentado em Os trampolins de exterior mais vendidos da Funjump.
- Dobramento automatizado de tubos por CNC Os tubos cortados são inseridos em gabaritos de curvatura controlados por computador, programados para corresponder ao raio de curvatura de cada modelo de trampolim. A tolerância é mantida dentro de ±1° para garantir uma montagem perfeita da estrutura, sem folgas ou deformações. Para os postes curvos da rede de segurança, ciclos de curvatura adicionais criam o design arredondado e seguro para crianças.
- Punção e estampagem para juntas de montagem Máquinas de perfuração automatizadas perfuram furos uniformes para a montagem das molas ao longo dos arcos da estrutura. Uma extremidade de cada segmento da estrutura passa por um processo de estampagem (contração por compressão) para criar conectores em forma de T interligados, eliminando a folga dos parafusos durante o uso.
- Soldagem robótica de penetração total Todas as juntas da estrutura, encaixes das pernas e suportes dos postes da rede são soldados por braços robóticos, garantindo soldas consistentes e com penetração total. A soldagem manual é utilizada apenas em estruturas personalizadas modificadas pelo fabricante original (OEM). Após a soldagem, todas as juntas são polidas para eliminar rebarbas de solda que possam danificar o acolchoamento de segurança.
- Classificação de subconjuntos As estruturas, pernas e postes da rede já finalizados são agrupados por tamanho de trampolim (2,4 m, 3 m, 3,6 m, 4,2 m, mini fitness, modelos infantis) e levados para a oficina de tratamento de superfície.

Dobra de tubos CNC

Soldagem robótica de estruturas
Etapa 3: Tratamento de superfície anticorrosivo para maior durabilidade em ambientes externos
A dupla camada de proteção anticorrosiva diferencia os trampolins Funjump dos concorrentes de baixo custo. Após a galvanização, todas as peças da estrutura metálica recebem uma segunda camada protetora de pintura eletrostática a pó.
- Preparação para jateamento de areia As estruturas soldadas são jateadas com areia para remover pequenas oxidações superficiais e tornar a camada de zinco rugosa — um processo crucial para a adesão da pintura eletrostática a pó, que evita o descascamento após anos de exposição ao ar livre.
- Pulverização eletrostática de pó As estruturas são carregadas eletrostaticamente e, em seguida, revestidas com uma camada de pó de poliéster seco em cores personalizáveis (preto, azul, verde, laranja, cores da marca OEM do cliente). O pó carregado envolve uniformemente toda a superfície do tubo, incluindo as juntas dos tubos internos.
- Assar em forno de cura em alta temperatura As molduras pintadas são levadas a fornos de cura a 200 °C por 30 minutos, onde o pó é derretido e transformado em um acabamento de esmalte duro e resistente a riscos. Essa camada superior bloqueia os raios UV, a chuva e a corrosão causada por produtos químicos de jardinagem.
- Inspeção de superfície Os funcionários inspecionam cada moldura em busca de revestimento irregular, áreas com metal exposto ou bolhas; as molduras com defeito são lixadas e revestidas novamente para evitar ferrugem prematura nos quintais dos clientes.
Etapa 4: Fabricação dos componentes principais (colchão, molas, rede de segurança, acolchoamento)
Enquanto a linha de produção da estrutura metálica está em funcionamento, uma oficina têxtil separada produz todos os componentes de tecido e elástico do trampolim em paralelo, para acelerar o processo de produção.
4.1 Produção de Tapetes de Salto
- Os rolos grandes de tecido PP com proteção UV são cortados em formatos circulares/hexagonais que se adaptam a cada modelo de trampolim.
- As máquinas de costura industriais com múltiplas agulhas realizam costuras reforçadas de 8 fileiras ao redor das bordas do tapete para evitar rasgos em caso de impacto.
- Anéis em D de alumínio são costurados em intervalos uniformes para prender as molas; fitas de alta resistência reforçam cada ponto de ancoragem dos anéis em D.
- Os tapetes finalizados passam por testes de elasticidade para confirmar a distribuição uniforme do peso em toda a superfície de salto.
4.2 Fabricação de molas e cordas elásticas para trampolins
- Molas para trampolim de exterior: fio de aço 65Mn enrolado, tratado termicamente e temperado para elasticidade consistente. Os ganchos são forjados para evitar quebras sob carga máxima (100–150 kg, dependendo do modelo).
- Minitrampolins de ginástica para uso interno: Cordas elásticas silenciosas substituem as molas de metal, eliminando o ruído do chão, ideal para apartamentos. As cordas vêm pré-medidas e agrupadas para uma montagem rápida.
4.3 Rede de Segurança e Acolchoamento de Espuma
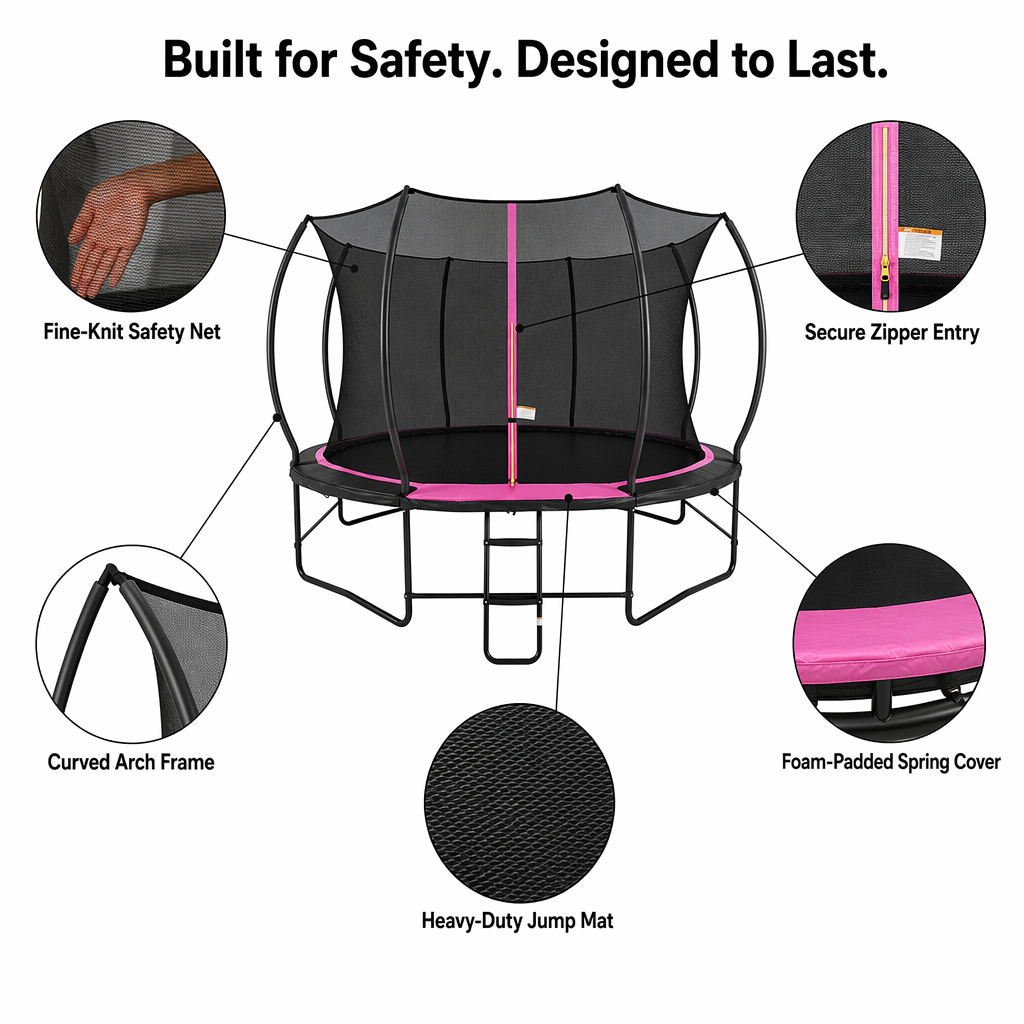
- A malha de polietileno de alta densidade é cortada e costurada em redes de proteção completas de 360° com portas de entrada de segurança com zíper duplo.
- A espuma EPE de células fechadas é cortada em tubos para revestimento de postes e acolchoamento para cobertura de molas. Tecido de vinil PVC impermeável é costurado ao redor dos núcleos de espuma para criar almofadas de segurança resistentes às intempéries.
- Todas as capas de espuma para postes são dimensionadas para cobrir completamente postes com estrutura metálica, eliminando riscos de impactos fortes para crianças.

Lona e estrutura para trampolim redondo de exterior

Montagem de Mini Trampolim Fitness

Cama elástica fechada para crianças pequenas
Etapa 5: Teste de pré-montagem e testes de segurança em laboratório
Antes da embalagem em massa, lotes aleatórios de componentes acabados são encaminhados para o nosso laboratório interno de testes de segurança — uma instalação exclusiva na fábrica de 68.000 m² da Funjump, necessária para a conformidade com as certificações GS, ASTM e CE.
Etapa 5.1 Montagem completa do teste
Os técnicos de produção montam um trampolim completo por lote de produção para verificar:
- Encaixe perfeito entre os segmentos da estrutura, sem conexões soltas.
- Tensão uniforme da mola em toda a superfície da lona de salto
- Fixação segura dos postes e do acolchoamento da rede de segurança
- Montagem estável da escada sem deslizamento
Qualquer problema de tolerância de encaixe aciona ajustes imediatos nas máquinas de corte, dobra ou costura para o restante da produção.
Etapa 5.2 Testes de segurança laboratoriais obrigatórios
Todos os protótipos de trampolins montados são submetidos a estes testes padronizados:
- Teste de carga estática: Simule um impacto concentrado de 150 kg durante 1 hora para verificar a resistência à flexão da estrutura.
- Teste de fadiga por salto cíclico: 200.000 saltos automatizados para testar a durabilidade da mola e da lona de amortecimento.
- Teste de segurança contra impacto: teste de queda de manequim para verificar se o acolchoamento de espuma reduz o risco de lesões.
- Câmara de envelhecimento por UV e intempéries: Simula 3 anos de exposição ao sol e à chuva ao ar livre.
- Inspeção de riscos de folga: Confirme se não há pontos de esmagamento entre as molas, os postes da rede e as bordas do tapete (um requisito fundamental de segurança da ASTM).
Os relatórios de teste são arquivados para cada lote de produção, a fim de fornecer documentação de certificação para compradores atacadistas globais.
Etapa 6: Triagem final, embalagem e preparação para envio
Após a aprovação em todos os testes, os componentes desmontados do trampolim seguem para a linha de embalagem, onde são acondicionados em caixas de papelão prontas para exportação. Todos os trampolins Funjump são enviados desmontados para reduzir o volume de envio e os custos logísticos para parceiros internacionais.
- Classificação e contagem de componentes Arcos da estrutura, pernas, tapetes, molas, redes de segurança, acolchoamento, escadas, sacos de ferragens e manuais de montagem impressos são contados pelos funcionários da linha de produção para garantir que não faltem peças. Acessórios personalizados de fabricantes de equipamentos originais (Aros de basquete, acessórios para balanço, barras de apoio) são agrupados separadamente para pedidos com marca própria.
- Embalagem protetora As partes da estrutura metálica são embaladas em protetores de espuma nos cantos para evitar arranhões durante o transporte; os tapetes e redes de tecido são dobrados com papel de seda antirrugas.
- Embalagem de papelão personalizada São utilizadas caixas de exportação impressas, com logotipos de marca personalizáveis, imagens do produto, especificações de tamanho e guias de montagem multilíngues para clientes OEM. Minitrampolins pequenos são enviados em caixas individuais; trampolins grandes para uso externo, de 4,2 a 4,8 metros, são enviados em 2 a 3 caixas empilhadas por conjunto.
- Paletização e carregamento de contêineres As caixas embaladas são empilhadas em paletes de exportação, envolvidas em filme stretch e carregadas em contêineres marítimos de 20 ou 40 pés (HQ) em nosso armazém de fábrica. Nossa equipe de produção coordena-se diretamente com os parceiros logísticos para cumprir os prazos de entrega FOB Ningbo para importadores globais na América do Norte, Europa, Austrália e Sudeste Asiático.
Sistema de controle de qualidade completo na fábrica da Funjump
O controle de qualidade ocorre em todas as etapas da fabricação, não apenas na inspeção final:
- IQC (Controle de Qualidade de Entrada): Testes laboratoriais de matéria-prima
- IPQC (Controle de Qualidade em Processo): Amostragem horária nas linhas de dobra, soldagem e costura da estrutura.
- FQC (Controle de Qualidade do Produto Acabado): Testes completos de pré-montagem e testes de segurança em laboratório por lote.
- OQC (Controle de Qualidade de Saída): Verificações aleatórias de caixas antes do carregamento do contêiner. Nossa equipe de inspeção dedicada elimina defeitos ocultos antes que os produtos cheguem aos clientes do varejo, mantendo uma taxa de defeitos de fábrica inferior a 0,3% em todos os modelos de trampolim.
Perguntas frequentes: dúvidas sobre fabricação e personalização para parceiros atacadistas
P1: A Funjump pode personalizar as estruturas dos trampolins e as cores dos tecidos durante a produção?
R: Sim. Durante as etapas de matéria-prima e tratamento de superfície, oferecemos suporte para cores personalizadas de pintura eletrostática a pó na estrutura, logotipos impressos nas lonas de salto, embalagens de papelão personalizadas e tonalidades modificadas para o acolchoamento de espuma em pedidos OEM/ODM. Também podemos ajustar a espessura da parede da estrutura e o peso da lona para linhas comerciais ou de varejo econômicas.
Q2: Qual é a duração do ciclo completo de fabricação para um pedido em grande quantidade de trampolins?
A: O prazo de produção padrão é de 30 a 45 dias após o recebimento do depósito, abrangendo o fornecimento de matéria-prima, a fabricação completa, os testes, a embalagem e o carregamento do contêiner. Pedidos urgentes podem ser agendados com prioridade ajustada na linha de produção.
P3: Quais certificações de segurança são obtidas no processo de fabricação da nossa fábrica?
A: Todos os trampolins passam por testes internos de laboratório e possuem certificados oficiais ISO9001, BSCI, GS, EN71-14, ASTM F2970 e AS4989, com relatórios de teste completos fornecidos aos compradores para desembaraço aduaneiro e conformidade com as normas de varejo.
Q4: Os minitrampolins de fitness são produzidos na mesma linha de montagem que os trampolins grandes para uso externo?
A: Linhas de produção separadas e dedicadas operam para trampolins de ginástica, minitrampolins infantis e grandes trampolins redondos para uso externo, a fim de evitar erros de tolerância dimensional durante o corte e a dobra.
Q5: Qual a diferença entre estruturas de aço galvanizadas a quente e estruturas de aço galvanizadas eletroliticamente?
A: Nossa produção utiliza exclusivamente galvanização a quente, que cria uma camada espessa e durável de zinco anticorrosiva. Estruturas galvanizadas eletroliticamente de baixo custo recebem apenas uma fina camada superficial de zinco que lasca e enferruja em menos de um ano em ambientes externos — rejeitamos todo o aço bruto galvanizado eletroliticamente para garantir uma vida útil de vários anos em ambientes externos para nossos clientes.
Conclusão: Como a produção rigorosa garante trampolins seguros e duradouros.
Um trampolim de alta qualidade é muito mais do que uma coleção de peças de metal e tecido. Cada etapa do nosso processo de fabricação — da bobina de aço inicial às caixas de exportação seladas — é projetada em torno de dois valores fundamentais da marca Funjump: segurança e durabilidade.
Nossos mais de 10 anos de experiência especializada na produção de trampolins, instalações fabris de 68.000 m², laboratório de segurança interno e fluxo de trabalho de fabricação totalmente vertical eliminam os riscos da terceirização, oferecendo aos parceiros atacadistas qualidade consistente do produto e personalização OEM flexível.
Ao escolher os trampolins Funjump, você recebe produtos fabricados por meio de uma linha de produção padronizada e totalmente rastreável, que atende a rigorosos padrões globais de segurança — projetados para proporcionar saltos seguros e divertidos para crianças e famílias em todo o mundo por muitos anos.